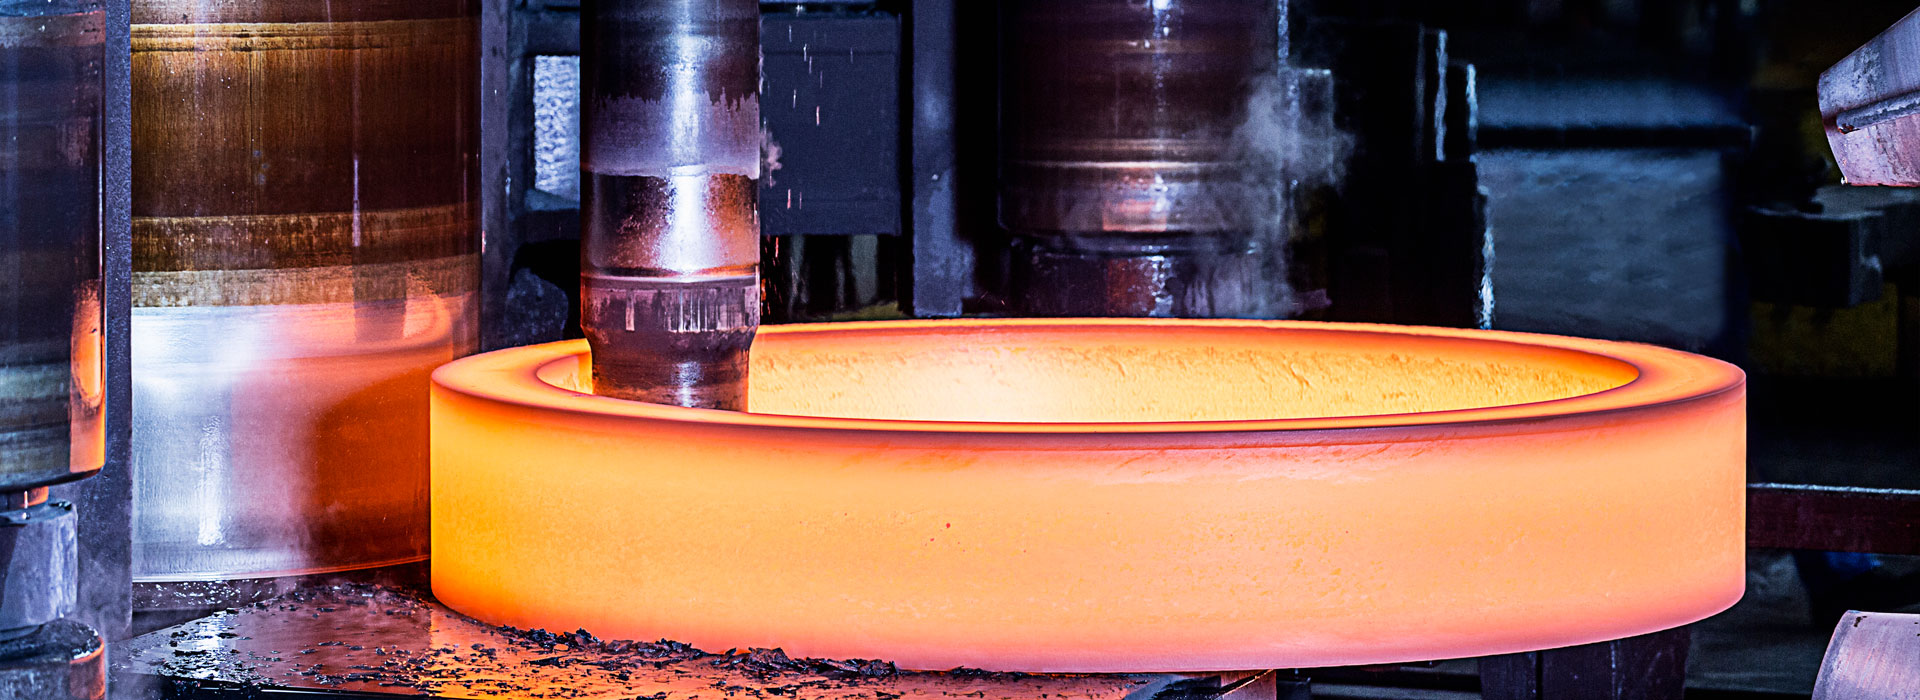
Технические преимущества машин для жидкой штамповки
Технические преимущества жидкой матрицыковкамашины для производства толстостенных отливок из алюминиевых сплавов
Толстостенные отливки из алюминиевых сплавов широко используются в автомобилестроении, строительной технике, аэрокосмической и других областях. Жидкая штамповка (экструзионное литье) обладает уникальными техническими преимуществами при производстве толстостенных отливок.
Проблемы при толстостенном литье
Основными проблемами качества толстостенных отливок являются усадочные полости и усадочная пористость. Из-за большой толщины стенок металлическая жидкость затвердевает долго, и если объемную усадку при затвердевании невозможно восполнить в достаточной степени, внутри отливки образуются усадочные полости или дефекты усадочной пористости.
Усадочные полости и усадочная пористость не только ухудшают механические свойства отливки, но также могут привести к плохой герметичности и снижению усталостной долговечности. Для ответственных деталей, таких как гидравлические компоненты и компоненты, несущие давление, дефекты усадочной пористости недопустимы. Дефекты качества, такие как усадочные полости и усадочная пористость в отливках толстостенных отливок новых энергетических автомобилей со значительными изменениями толщины стенок, являются ключевыми проблемами, вызывающими обеспокоенность в отрасли.
Решения для жидкой штамповки
При жидкой штамповке к жидкому металлу, впрыскиваемому в форму, применяется высокое механическое давление, вызывающее его затвердевание под давлением. Давление может вызвать пополнение, устраняя усадочные полости и усадочную пористость. Отливка затвердевает под давлением, в результате чего образуется плотная структура и плотность, близкая к теоретической.
В процессе ковки методом экструзионного литья под давлением используется мощность главного цилиндра для полного восстановления поверхности проекции. Основной параметр «коэффициент давления при ковке» конкретно относится к абсолютному давлению, непосредственно воздействующему на слиток на стадии затвердевания. Эта особенность процесса включает участие в ковке формообразующей поверхности формы, устранение дефектов литья, формирование кованой микроструктуры с фрагментированными зернами.
Применение многоступенчатого давления
Для отливок со значительной разницей толщины стенок важную роль может сыграть многоступенчатая функция давления. Во время затвердевания отливки секции с разной толщиной стенок затвердевают с разной скоростью, что требует разного восстановления давления для каждой секции. Поэтапно регулируя давление, можно добиться точного пополнения для разных секций.
Конструкция оборудования для жидкостной ковки под давлением с функцией центральной локальной экструзии позволяет добиться многократной экструзии толстостенных отливок или отливок со значительной разницей в толщине стенок. Быстрый и гибкий механизм разблокировки пресс-формы и интеллектуальная технология управления четырьмя углами регулировки усилия пресс-формы при жидкой штамповке еще больше повышают технологическую адаптируемость оборудования.
Производительность термообработки
Детали, изготовленные методом жидкой штамповки, могут подвергаться термообработке Т6, что еще больше улучшает их механические свойства. После термообработки Т6 детали, полученные жидкой штамповкой, значительно улучшают прочность на разрыв, предел текучести и относительное удлинение, что соответствует требованиям, предъявляемым к высокопрочным деталям.
Области применения
Жидкостная штамповка подходит для производства толстостенных и востребованных деталей, таких как рычаги управления, подрамники, корпуса гидравлических клапанов и компоненты аэрокосмической техники. Эта технология нашла широкое применение в производстве автомобильных деталей, оборонной и военной промышленности, а также в области композиционных материалов. Он имеет многообещающие перспективы применения в таких областях, как автомобили на новой энергии и гидравлические компоненты строительной техники.
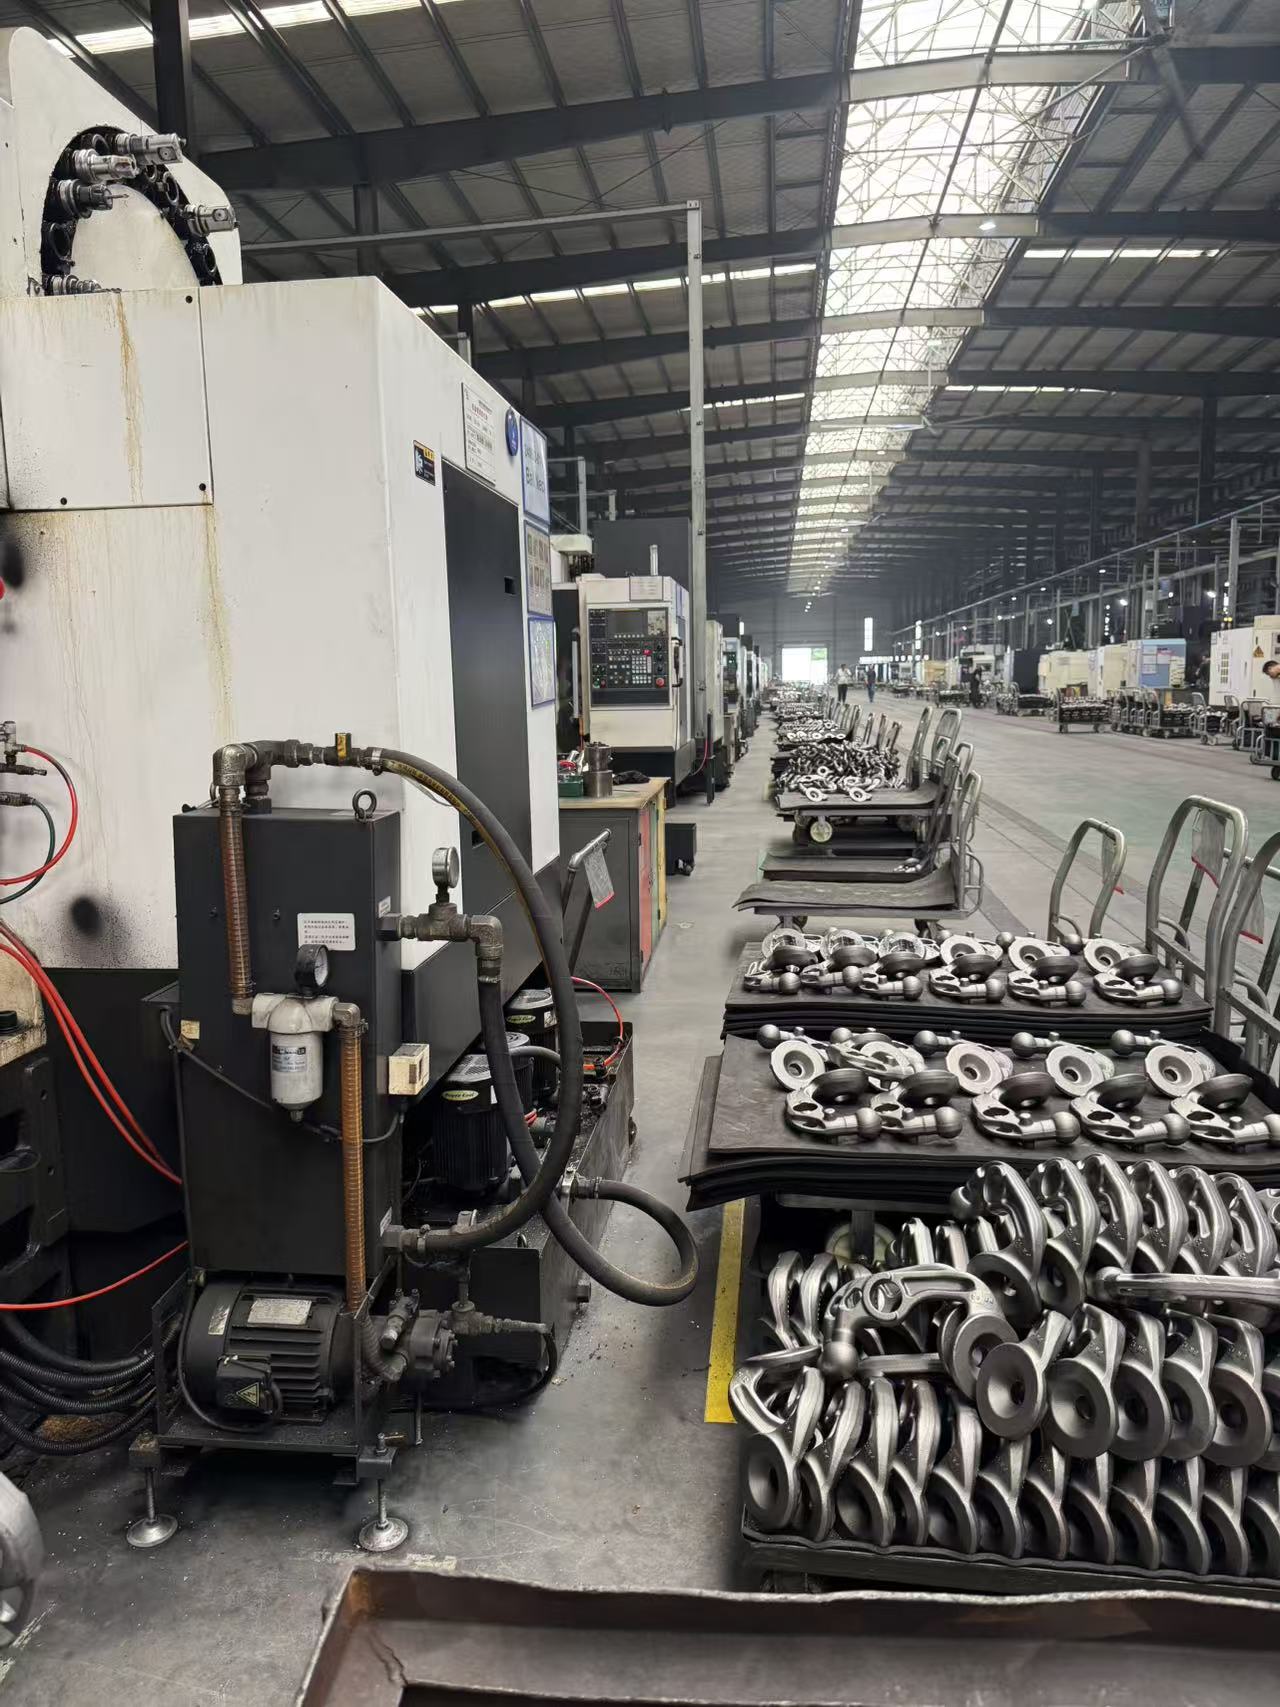
это поковка производства компании точной ковки Yidu Tongxin
Отправить запрос
X
Мы используем файлы cookie, чтобы предложить вам лучший опыт просмотра, анализировать трафик сайта и персонализировать контент. Используя этот сайт, вы соглашаетесь на использование нами файлов cookie.
политика конфиденциальности